ボルト締め付けトルクのJIS規格と適正値|強度区分別トルク表と計算式
機械設計やプラント保全、自動車整備の現場において「ボルトのJIS規定トルク値はどの規格票に載っているのか」と疑問を抱き、該当する数値を検索した経験を持つ技術者は少なくありません。しかし、日本産業規格(JIS)のハンドブックをいくら探しても、「M8ボルト=〇〇N・m」といった単一の絶対値規定はどこにも記載されていません。
JISが定めているのは、締結の標準的な計算手順やボルト材料自体の機械的性質です。実際の適正トルクは、ボルトの強度区分や表面処理、摩擦係数などの締結条件から逆算して導き出す必要があります。この記事では、JIS規格の構造的な真実を紐解きながら、強度区分別の標準トルク表、適正締め付けトルクの計算式、そして現場で破断や緩みを防ぐための軸力管理の要点を徹底解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:JIS規格自体にボルト締め付けトルクの一律な絶対値規定はなく、JIS B 1083に準拠したトルク計算式から締結条件に応じて算出する仕組みになっている。
- 要点2:適正トルクの決定にはボルトの「強度区分(JIS B 1051)」と「トルク係数・摩擦係数」の掛け合わせが不可欠であり、表面状態や潤滑有無で必要トルクは大きく変動する。
- 要点3:締め付け不足による疲労破壊やオーバートルクによるボルト破断を防ぐには、T系列標準トルクの理解と適切に校正されたトルクレンチによるボルト軸力管理が鍵を握る。
【真相解明】ボルト締め付けトルクに「JISの絶対規定」が存在しない理由
現場で「JIS規格に準拠したトルクで締めてほしい」という指示が飛び交うことがありますが、規格の正確な定義を追うと、この表現には工学的な誤解が含まれています。JIS(日本産業規格)において、ボルト締結に関連する中核規格は主に以下の2つです。
1つ目はJIS B 1051(炭素鋼及び合金鋼製締結用の機械的性質)です。ここではボルトの引張強さや耐力、硬さといった「材料としての強度限界」が厳密に規定されています。2つ目はJIS B 1083(ねじの締付け通則)であり、ここではねじ締結時の力学的関係、軸力のばらつき要因、トルク計算の標準的なアプローチが示されています。
JISが一律のトルク値を固定しない理由は極めて明確です。締め付けトルク(締結時にスパナやレンチへ加える回転力)のうち、実際にボルトを引き伸ばして部材を挟み込む力(軸力)に変換されるエネルギーは全体の約10%〜15%程度に過ぎません。残りの約85%〜90%は、ねじ部およびボルト座面の「摩擦力」に奪われます。
ボルトが乾いているか、油が塗布されているか、めっきの種類(ユニクロ、クロメート、溶融亜鉛など)は何か、相手材の表面粗さはどの程度かによって、摩擦係数は2倍以上変化します。仮にJISが一律のトルク数値を強制してしまうと、ある環境では軸力不足で脱落し、別の環境では軸力過多でボルトが破断する危険が生じます。そのためJISでは「固定値」ではなく「設計計算の基準」を定めているのです。

適正締め付けトルクの計算式とメカニズム|降伏点と耐力比率の基礎
設計や現場管理で用いられる適正締め付けトルクは、以下の基本計算式(トルク法)によって算出されます。
【適正締め付けトルクの基本計算式】
$$T = k \cdot d \cdot F$$
ここで各記号は以下の要素を表します。
- $T$(締め付けトルク):[$\mathrm{N \cdot m}$]または[$\mathrm{N \cdot mm}$]
- $k$(トルク係数):ねじ部と座面の摩擦状態を示す無次元数(一般的には0.15〜0.20、潤滑剤使用時は0.10〜0.14程度)
- $d$(ボルトの呼び径):[$\mathrm{m}$]または[$\mathrm{mm}$](M8なら8mm)
- $F$(目標ボルト軸力):[$\mathrm{N}$]
適正トルクを求める上で最も重要なステップが、目標ボルト軸力 $F$ の設定です。ボルトは締め付けることで微細に伸び、その復元力(バネ作用)によって部材を固定します。一般的な弾性域締結では、ボルトの降伏点(耐力)に対して70%〜85%の軸力を発生させるよう設定するのが設計の基本原則です。
ボルトの耐力は、JIS B 1051に規定される「強度区分」から算出します。例えば頭部に「8.8」と刻印されたボルトの場合、最初の「8」は最小引張強さが$800\,\mathrm{N/mm^2}$であることを示し、小数点以下の「.8」は耐力比率が80%(すなわち降伏耐力が$640\,\mathrm{N/mm^2}$)であることを表します。この降伏耐力にボルトの有効断面積を乗じることで、耐力限界の軸力が算出されます。
トルク係数 $k$ の選定を誤ると、計算結果と現場の発生軸力に決定的な乖離が生まれます。無潤滑の黒染めボルトと、モリブデン系潤滑剤を塗布したボルトではトルク係数が0.20から0.11程度まで激減するため、同じトルクで締め付けると潤滑ボルト側には約1.8倍の軸力が発生し、降伏点を超えて破断に至るリスクが生じます。
【強度区分別・標準トルク表】M6・M8・M10・M12のデータ比較
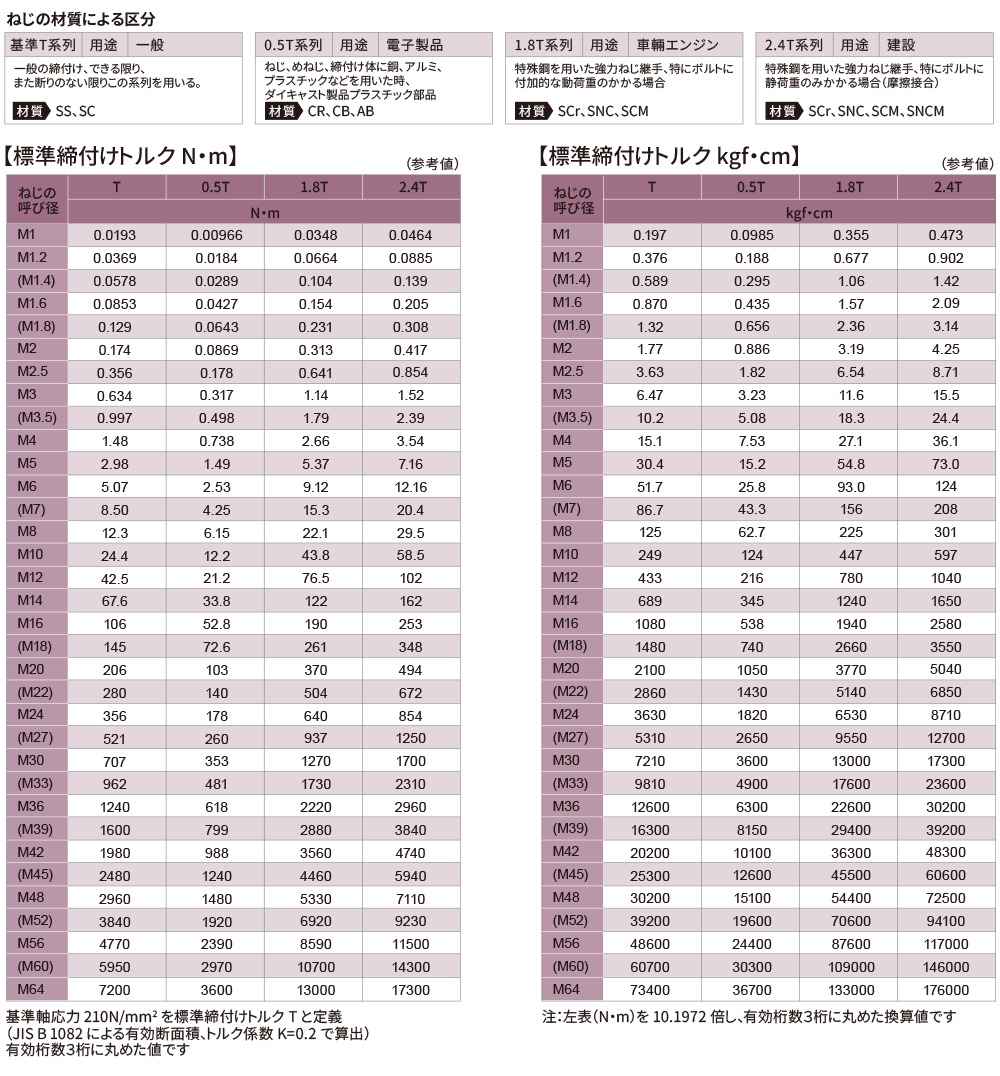
産業機械分野で最も標準的に利用されているのが、日本機械学会基準やJIS B 1083の考え方を発展させた「T系列(標準締め付けトルク)」です。T系列はトルク係数 $k=0.2$(一般的な仕上げ・無潤滑状態)を前提としており、ボルトの耐力利用率に応じて0.5T系列(耐力の約35%)、1.8T系列(耐力の約70%・標準弾性域)、2.4T系列(耐力の約85%)などに細分化されています。
以下は、一般機械構造用として広く流通している普通鋼ボルト(強度区分4.8、8.8、10.9、12.9)における代表サイズ(M6、M8、M10、M12)の標準締め付けトルク比較表です。
| ボルト呼び径(ピッチ) | 強度区分 4.8(標準炭素鋼) | 強度区分 8.8(高力ボルト) | 強度区分 10.9(高張力ボルト) | 強度区分 12.9(超高張力ボルト) |
|---|---|---|---|---|
| M6(並目 P=1.0) | 4.2 〜 5.2 N・m | 9.5 〜 11.5 N・m | 13.5 〜 16.0 N・m | 16.0 〜 19.0 N・m |
| M8(並目 P=1.25) | 10.0 〜 12.5 N・m | 23.0 〜 27.5 N・m | 33.0 〜 39.0 N・m | 39.0 〜 46.0 N・m |
| M10(並目 P=1.5) | 20.0 〜 25.0 N・m | 46.0 〜 55.0 N・m | 65.0 〜 77.0 N・m | 78.0 〜 92.0 N・m |
| M12(並目 P=1.75) | 35.0 〜 43.0 N・m | 79.0 〜 94.0 N・m | 110.0 〜 132.0 N・m | 135.0 〜 160.0 N・m |
※上記数値は、トルク係数 $k=0.18 \sim 0.20$ 前後、耐力利用率約70%(1.8T相当)を想定した標準的な弾性域締め付け参考値です。相手材がアルミや樹脂などの軟質材である場合、あるいはオイル塗布面では許容面圧や摩擦係数が異なるため、個別設計値の確認が必要です。
現場で頻発するトラブルの盲点|締め付け不足とオーバートルク対策
締結トラブルの調査において、破断事故の原因を分析すると「締めすぎ(オーバートルク)」と同じくらい「締め不足(アンダートルク)」による破損が多く見られます。
ボルトが繰り返し外力を受ける構造体において、締め付けトルクが不足していると、外力が加わった際に締結部材間に微小な隙間(口開き)が生じます。すると外力の変動がボルト軸部にダイレクトに伝わり、金属疲労による疲労破壊を急速に引き起こします。ボルトを適切な初期軸力で締め付けておけば、外力が作用してもボルト自身の応力変動振幅は極めて小さく抑えられ、疲労破壊を効果的に防ぐことができます。
一方、オーバートルクはボルトを降伏点以上に引き伸ばし、塑性変形を起こさせます。一度伸びきってしまったボルトは弾性復元力を失うため、振動環境下で急速に緩みが発生します。特にアルミニウム合金や鋳鉄など、母材側の強度がボルトより低い場合は、めねじ側のせん断破壊(ねじ山抜け)を招くケースが後を絶ちません。
さらに現場で深刻な問題となるのが、ステンレスボルト(SUS304 / SUS316、JIS強度区分A2-70 / A4-70等)の「焼き付き・かじり」です。ステンレス鋼は表面に強固な不動態皮膜を持ちますが、熱伝導率が低く摩擦熱がこもりやすい性質があります。締め付け時の摩擦熱によって皮膜が破壊されると、瞬時に金属同士が凝着し、トルクレンチが目標値を示す前に回転不能に陥ります。
ステンレスボルトの締結失敗を防ぐためには、以下の対策の徹底が不可欠です。
- 専用焼き付き防止剤(ペースト)の塗布:二硫化モリブデンやフッ素系、耐熱セラミック系の潤滑剤をねじ部および座面に均一に塗る。
- 低速回転での締め付け:インパクトレンチなどの高速回転工具を避け、手動または低速電動ツールで熱の蓄積を防ぐ。
- 異種材料の組み合わせ選定:ボルト側にSUS304、ナット側にSUS316や耐焼付き性の高い特殊合金材を組み合わせる。
【現場実態と生の声】トルクレンチ選定と締め付け管理のリアル
製造現場や整備工場において、近年は作業標準書の刷新が進んでいますが、知恵袋や整備士コミュニティ、機械保全の技術相談ログには依然としてリアルな課題の声が寄せられています。
「新人の頃、トルクレンチでカチッと鳴った後にさらに体重をかけてグッと押し込んでしまい、ボルトをねじ切って怒られた」「現場の先輩が手の感覚(いわゆる手ルクレンチ)で締めていたため、定期点検でトルクレンチを当てたら規定値の半分しか出ていなかった」といった証言は後を絶ちません。
トルクレンチの運用において、最も見落とされがちなのが「使用レンジ(測定範囲)の選定」と「定期校正」です。一般的なシグナル式プレセット形トルクレンチは、フルスケールの20%〜100%の範囲で精度が保証されています。例えば「20〜100 N・m」のレンチで下限ギリギリの22 N・mを管理しようとすると、内部スプリングの初期張力誤差により大幅なトルクズレが発生します。適正トルクがレンチの測定範囲の中央(40%〜80%)に位置するモデルを選定することが現場管理の鉄則です。
また、トルクレンチは測定器であり、工具箱に乱雑に放り込んだり、設定値を最大にしたまま保管したりすると内部スプリングが疲労し、数ヶ月で校正値が狂います。ISO 9001等の品質規格を運用する工場では年1回の定期校正が義務付けられていますが、日常的なトルクチェッカーによる始業前点検を取り入れる企業がスタンダードになりつつあります。

【プロの結論】ボルト締結で信頼性を担保する判断基準と導入指針
機械設計および現場施工において、どの締結管理手法を採用すべきかは、構造物の重要度とリスク許容度によって明確に切り分ける必要があります。
【トルク管理(トルク法)の適用が向いている領域】
- 一般的な産業機械、治工具、自動車の一般外装・足回り部品の定期交換作業。
- 締結本数が多く、作業効率と一定の均一性を両立させたい標準組み立てライン。
- ボルトの強度区分が明確で、表面処理(潤滑状態)が管理・統一されている環境。
【トルク管理のみではリスクが高く、高度な軸力管理が求められる領域】
- エンジンのシリンダーヘッドや主軸ベアリング、超高圧プラント配管フランジなど、微小な軸力不足が重大事故に直結する部位。
- これらのクリティカルな締結部位では、摩擦のバラつきを排除できる「回転角法(塑性域締結)」や、ボルトの実際の伸び量を直接計測する「超音波軸力計を用いた軸力管理」の導入が不可欠です。
- 摩擦面が錆びている、あるいは再利用ボルトを無潤滑で使用するような「トルク係数が未知」の環境でのトルク管理は極めて危険であり、ボルト・ナットの新品交換と脱脂・定点潤滑の標準化を最優先すべきです。
【ボルト 締め付け トルク jis 規格】に関するよくある質問(FAQ)
Q1:JISハンドブックを調べてもボルト締め付けトルク表が見つからないのはなぜですか?
A1:JIS規格(JIS B 1051等)はボルト自体の強度や機械的性質を規定しており、JIS B 1083は締結の計算通則を示しているためです。実際の締め付けトルクは、表面粗さや潤滑状態による「摩擦係数(トルク係数)」に依存して大きく変動するため、規格として単一のトルク数値を固定していません。実務ではJISの計算通則に基づき算出したT系列標準トルク表等を参照します。
Q2:ボルトの頭に「4.8」や「10.9」と書いてある数字は何を意味していますか?
A2:JIS B 1051で定められた「強度区分」を表しています。最初の数字は最小引張強さ(4なら400N/mm²、10なら1000N/mm²)を示し、小数点以下の数字は耐力比率(.8なら引張強さの80%、.9なら90%が降伏耐力)を示します。この数値が高いほど強い力で締め付けることが可能です。
Q3:スチール用ボルトと同じトルク値でステンレスボルト(SUS304)を締めても問題ありませんか?
A3:重大なトラブルの原因になります。一般的なオーステナイト系ステンレスボルト(A2-50/A2-70等)は普通鋼の高力ボルト(8.8や10.9)に比べて耐力が低く、同じトルクで締めると伸びきって破断するか、摩擦熱によって「焼き付き(かじり)」を起こして回らなくなります。ステンレス専用の締め付けトルク表を用い、必ず焼き付き防止剤を塗布してください。
Q4:トルクレンチで「カチッ」と鳴った後に、念のためもう一度締め増ししても良いですか?
A4:絶対に避けてください。カチッと作動音がした時点で設定トルクに達しています。そこから勢いをつけて締め増し(追い締め)を行うと、慣性力によって設定値より10%〜30%以上高いオーバートルクが加わり、ボルトの塑性変形や破断を引き起こします。1回のスムーズな動作でカチッと鳴らし、速やかに力を抜くのが正しい操作法です。
まとめ:適正トルクの計算と確実な軸力管理が締結品質を守る
ボルト締結における「JIS規格トルク」の本質は、あらかじめ用意された絶対値を選ぶことではなく、締結メカニズムを正しく理解し、条件に合致した適正軸力を導き出す計算プロセスそのものにあります。
ボルトの強度区分(JIS B 1051)を確認し、潤滑条件に応じたトルク係数(JIS B 1083)を見極め、適切な測定レンジを持つ校正済みトルクレンチを使用する。この基本手順を忠実に守ることが、緩みや破断による製品事故を防ぎ、安全で信頼性の高いものづくりを実現するための確固たる礎となります。 (出典: ボルト 締め付け トルク jis 規格(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。
