歩留まりとは?計算式や低下の理由と改善施策を現場視点で徹底解説
ビジネスの現場や経済ニュースで頻繁に耳にする「歩留まり(ぶどまり)」。製造業の生産効率を示す指標として知られていますが、近年では最先端半導体の開発競争から人事採用の選考プロセス、飲食・食品加工の原価管理に至るまで、あらゆる産業で利益を左右する最重要KPIとして位置づけられています。
「言葉の意味はなんとなく知っているが、計算式や不良品率との正確な違いに自信がない」「現場で歩留まりが落ちたとき、具体的にどこから手をつけるべきかわからない」と感じているビジネスパーソンも少なくありません。本記事では、歩留まりの根本的な定義から実践的な計算式、数値が低下する構造的要因、そして現場で劇的な改善を生むアプローチまで、現場データと実例を交えて網羅的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:歩留まりとは「投入した原料や母数に対して、実際に得られた良品・成果の割合」を示す最重要効率指標。
- 要点2:製造業だけでなく半導体の微細化競争、採用活動の内定承諾率、食品の可食部管理など多分野で利益に直結。
- 要点3:数値低下の主因は「4M(人・設備・材料・方法)」のバラつきにあり、改善にはAI・データ分析を絡めた標準化が不可欠。
【基礎知識】歩留まり(ぶどまり)とは?正しい計算式と基本概念
歩留まり(英語表現:Yield / Yield Rate)とは、生産や加工作業において「投入した原材料や母数の中から、期待通りの良品や成果として仕上がった割合」を指します。漢字の語源は、原料を投入して作業を進めた後に「手元に残った(留まった)有効な歩合」に由来しています。
歩留まりを数値化したものが「歩留まり率」であり、製造現場における生産性やコスト効率を測る基本のものさしとして使われます。まずは基本となる計算式を確認しましょう。
【歩留まり率の基本計算式】
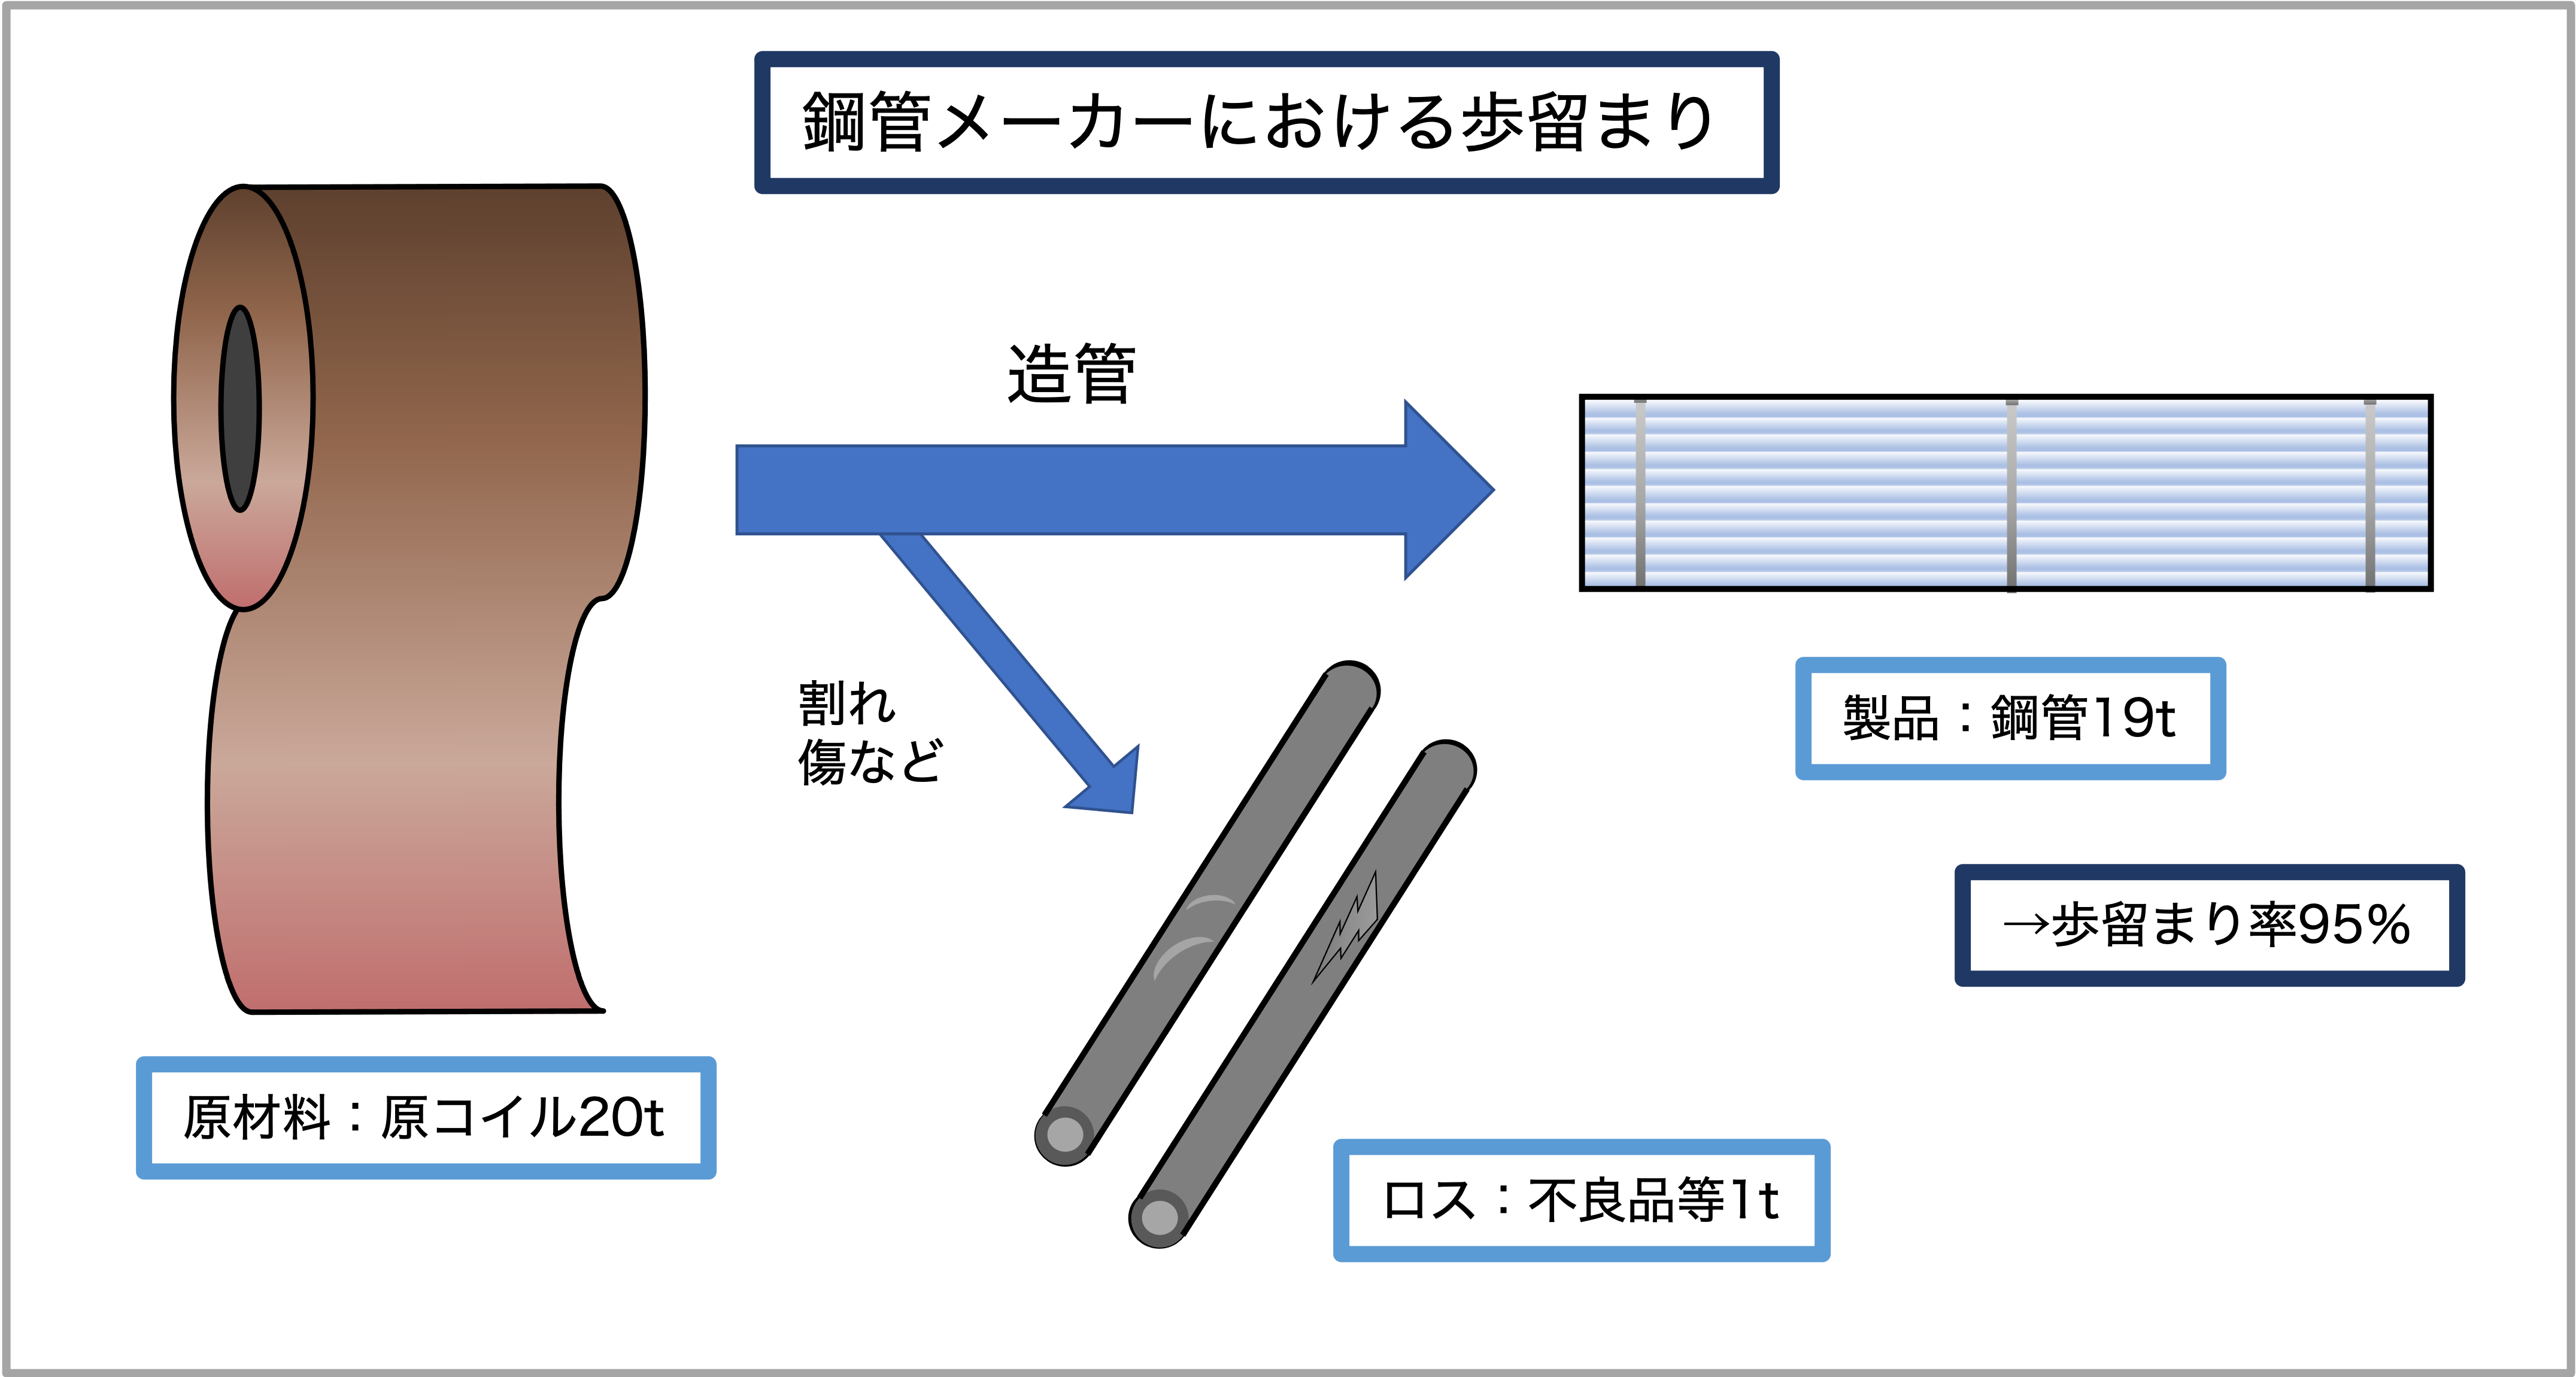
歩留まり率(%) = 良品数(または良品重量) ÷ 投入数(または投入原料重量) × 100
例えば、100個分の電子部品用基板を製造ラインに投入し、完成検査を経て基準をクリアした良品が92個、欠陥品が8個発生した場合の計算は以下の通りです。
92(良品数) ÷ 100(投入数) × 100 = 92%(歩留まり率)
歩留まり率が高ければ高いほど、投入した原材料や人件費、エネルギーの無駄が少なく、製品1個あたりの製造原価を抑えられます。逆に歩留まり率が低下すると、廃棄コストが増大するだけでなく、再加工にかかる追加費用や納期遅延のリスクが一気に跳ね上がります。

不良品率・ロス率との違いは?対義語・類語と業界別データ比較
歩留まりを正しく理解するうえで混同しやすいのが「不良品率」や「ロス率」との違いです。これらは表裏一体の関係にありますが、視点の置き方が異なります。
不良品率は「生産全体の中で欠陥が生じた割合」であり、ロス率は「投入した原料のうち廃棄・損失となった割合」を指します。基本的には「歩留まり率 + 不良品率(またはロス率) = 100%」という関係が成り立ちます。
【ロス率の計算方法】
ロス率(%) = 廃棄数(または廃棄重量) ÷ 投入数(または投入原料重量) × 100
歩留まりの対義語としては「不良率」「廃棄率」「ロス率」が挙げられ、類語としては「良品率」「収率(しゅうりつ)」「イールド」が用いられます。分野ごとの位置づけと一般的な基準値は下表の通りです。
| 適用分野 | 指標の定義と詳細 | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 機械・金属加工 | 投入素材重量に対する完成品重量・合格個数 | 95.0% 〜 99.5% | 切削屑の再利用や金型精度の向上が利益の分岐点となる。 |
| 最先端半導体製造 | シリコンウエハー1枚から採れる正常動作チップの割合 | 量産初期:20〜50% 安定期:80%以上 | 微細化の限界に挑む領域であり、1%の向上で数十億円規模の損益が動く。 |
| 食品加工・外食 | 仕入れ原料に対する可食部(調理提供可能部分)の割合 | 肉類:70〜85% 魚介類:50〜65% | 原材料価格高騰下において、歩留まり向上は値上げ回避の防波堤。 |
| 人材採用・人事 | 応募母集団に対する各選考通過・内定承諾の割合 | 応募→内定:1〜5% 内定承諾率:40〜70% | 超売り手市場において、内定辞退率の抑制が採用ROIを劇的に左右。 |
なぜ今改めて注目されるのか?半導体最新動向と採用現場の激変
歩留まりという概念は、製造現場の枠を飛び越え、国家戦略から企業の経営企画まで幅広い領域で再評価されています。その象徴が「最先端半導体」と「人事採用」の現場です。
半導体微細化競争における「歩留まり率」の最新動向
半導体業界において、歩留まり(イールド)は企業の死活を制する指標です。2ナノメートル(nm)や3nmといった極限の微細加工技術を巡り、TSMC、サムスン電子、インテル、そして日本のラピダス(Rapidus)などが激しい覇権争いを繰り広げています。
微細化が進むほど、直径300ミリのシリコンウエハー上にナノレベルの塵や回路のわずかな歪みが生じるだけで動作不良を引き起こします。開発初期段階では歩留まり率が20%〜30%台に低迷することも珍しくありません。商業量産に乗せるためには最低でも70%〜80%以上の安定した歩留まり率が必須条件とされ、この数値を他社より数カ月早く達成できるかどうかが、巨額投資の成否を決定づけます。
また、製品開発の現場では、歩留まりが向上して回路の品質が安定すると、より高い動作周波数でも安定して動く個体を選別できるようになります。新製品をゼロから設計し直すことなく、動作クロックを引き上げた上位モデルとして製品ラインナップを展開できるのも、歩留まり向上がもたらす大きな恩恵です。
人事採用における「採用歩留まり」と内定辞退率の抑制
人材獲得競争が激化する採用現場でも「採用歩留まり」の管理が定着しました。求職者の母集団形成から「書類選考通過率」「一次面接通過率」「最終面接合格率」「内定承諾率」へと至る採用ファネルの各段階を歩留まりとして計測します。
「応募数は集まったが、内定辞退率が高くて最終的な歩留まりが極端に悪化した」という事態に陥ると、面接官が投じた膨大な時間と採用広告費が無駄になります。各選考フェーズの歩留まり数値を可視化することで、「どの面接官の段階で辞退が増えているのか」「どの求人媒体からの応募者が入社まで至っているか」を正確に特定し、採用投資対効果(ROI)を最大化できる仕組みが構築されています。
製造業で歩留まりが低下する決定的な理由と現場の盲点
製造業において、順調に稼働していたラインの歩留まりが突如として低下する現象は日常茶飯事です。品質管理の世界では、歩留まり低下を引き起こす主因を「4M」と呼ばれるフレームワークで分析します。
- Man(人・作業者):習熟度の不足、作業手順書の不徹底、シフト交代時の引き継ぎミス、疲労による集中力低下。
- Machine(機械・設備):治具の摩耗、センサーの誤検知、定期メンテナンス不足による温度・圧力のブレ、振動の発生。
- Material(材料・部品):仕入れロットごとの純度や寸法のバラつき、保管状態(湿度・温度)の劣化。
- Method(作業方法):加工条件(回転数・加熱時間など)の設定ミス、標準化されていない属人的なノウハウ。
現場取材やエンジニアの証言を分析すると、4Mの単独要因だけでなく、「材料ロットのわずかな変更に対して、機械の設定調整が追いついていなかった」というような、要因同士の複合的な掛け合わせによって歩留まり低下が引き起こされるケースが大半を占めています。
一般に知られていない盲点とネットの誤解
歩留まりに関して、経営層や初任者が陥りがちな典型的な誤解が存在します。「歩留まり率は100%に近ければ近いほど絶対に良い」という盲信です。
盲点1:過剰品質による「コストの逆転現象」
歩留まり率を90%から95%に引き上げるコストと、98%から99.9%に引き上げるコストは指数関数的に跳ね上がります。極限の歩留まりを追求するあまり、超高精度な検査装置の導入や過剰なクリーンルーム維持費を投じた結果、製品1個あたりの利益率がかえって悪化してしまう「過剰品質の罠」が存在します。目指すべきは「理論上の100%」ではなく、「投じた改善コストに対して最大の限界利益が得られる最適歩留まり水準」です。
盲点2:見かけ上の歩留まり向上による不良隠し
現場に対して過度な歩留まり向上ノルマを課すと、検査基準を無意識に甘くして「見かけの歩留まり率」を良く見せようとする現場心理が働きます。その結果、本来は工程内で弾くべき不良品が後工程や市場に流出し、重大なクレームやリコール問題に発展するリスクを招きます。歩留まり管理の真の目的は、数字を飾ることではなく、工程内の異常を早期に炙り出すことにあります。

劇的な利益向上をもたらす歩留まり改善施策と管理のメリット
日本の品質管理(QC)は、戦後の統計的品質管理の導入からTQM(総合的品質管理)、トヨタ生産方式(カイゼン)、シックスシグマへと進化を遂げてきました。かつては熟練技術者の勘と経験に頼っていた歩留まり向上施策ですが、現在はデジタル技術を駆使した再現性の高い手法へとシフトしています。
実効性の高い3つの改善ステップ
- 工程データの可視化とボトルネック特定: 各工程の通過数・脱落数をリアルタイムで記録し、全体の歩留まりを押し下げている「クリティカルな工程」を特定します。
- 特性要因図(なぜなぜ分析)による根本原因の追及: 表面的な不良現象にとどまらず、「なぜ寸法ズレが起きたのか」「なぜ金型温度が上がったのか」を5回繰り返し、4Mの根源にある構造的欠陥を突き止めます。
- AI画像検査とIoTセンシングによるリアルタイム補正: 近年導入が進むAI外観検査システムにより、人間の目視による判定ブレを排除。さらに設備の稼働パラメータを常時監視し、不良が発生する予兆を検知して自動補正する予知保全が定着しています。
歩留まり管理を徹底する3大メリット
- 直接的な限界利益の増大:廃棄材料費と再加工工数が削減され、同じ設備・同じ稼働時間で得られる売上高が最大化する。
- リードタイム短縮と納期遵守率の向上:不良による手戻り工程が消滅するため、製品が完成するまでの生産サイクルが劇的に短縮する。
- 環境負荷の低減(ESG経営の推進):原材料の廃棄量や製造エネルギーの消費を抑制でき、脱炭素・省資源化の目標達成に直結する。
【実態検証】現場データから導く「歩留まり改革」の向き・不向き
歩留まり改善への投資は、業態や組織風土によって劇的な成果を生む場合と、空回りに終わる場合があります。現場の観察データをもとに、注力すべき領域を見極める判断基準を整理しました。
【プロの結論】歩留まり改善に今すぐ投資すべき領域と慎重になるべき領域の判断基準
【今すぐ歩留まり改革に投資すべき領域】
- 高額な原材料を使用している製品ライン:貴金属、高機能樹脂、精密半導体など、原材料自体の原価ウェイトが高い分野。歩留まりが1%改善するだけで年間数千万円〜数億円のコスト削減効果がダイレクトに出現します。
- 長時間の工程を経て完成する複合製品:最終工程に近づくほど、製品にはそれまでに投じられた人件費や機械稼働費が積み上がっています。後工程での脱落を防ぐ歩留まり改善は極めて高い投資対効果を生みます。
【慎重なアプローチが求められる領域】
- 少量多品種・試作段階のライン:品種切り替えが頻繁でロット数が少ない場合、歩留まりの統計的有意差が出にくく、データ収集そのものの負荷が現場を疲弊させます。まずは治具の共通化や段取り替え手順の標準化を先行させるべきです。
- 心理的安全性が低く、数値ノルマが過重な組織:不良発生の報告が叱責につながる組織環境では、歩留まりデータを集計しても現場で「不良隠し」「検査の甘体化」が発生し、データの信頼性が崩壊します。現場が正直に異常を報告できる仕組みづくりが先決です。
【歩留まり と は】に関するよくある質問(FAQ)
Q1:歩留まり率の理想的な目標数値は何パーセントを目指すべきですか?
A1:製品の難易度や業界によって適正値は大きく異なります。一般的な金属加工や組み立て製造では95%〜98%以上が目安とされますが、最先端半導体の立ち上げ初期では50%前後でも採算ラインに乗るケースがあります。「一律に100%を目指す」のではなく、投じる改善費用と得られる削減利益が釣り合う適正水準を設定することが重要です。
Q2:採用現場で「歩留まりが悪い」と言われたら、最初にどこを改善すべきですか?
A2:最も歩留まりが急落している選考フェーズを特定してください。例えば「一次面接通過率は高いのに最終面接後の内定承諾率が低い」のであれば、面接時の動機づけ不足や条件提示のミスマッチが原因です。各ステップの数値を分解し、離脱理由に応じた個別対策(面接官トレーニングや内定者フォローの強化)を打つのが定石です。
Q3:ロス率と歩留まり率を足すと必ず100%になりますか?
A3:基本的な概念上は「歩留まり率 + ロス率(不良品率) = 100%」となります。ただし、食品加工などで「調理前の水分蒸発による重量減」や「化学反応工程で気化・収縮する原料」がある場合、単純な個数計算ではなく重量ベースで算出するため、定義によって特殊な補正係数を用いるケースがあります。
まとめ:歩留まりの本質を理解して事業利益を最大化するアプローチ
歩留まりとは、単なる「製造ラインの合格率」にとどまらず、事業活動に投じた経営資源(ヒト・モノ・カネ・時間)をいかに無駄なく価値ある成果へ変換できたかを示す、ビジネスの総合効率指標です。
原材料価格の高騰や人手不足が深刻化する2026年現在の市場環境において、売上を無理に伸ばすこと以上に「工程内のロスを削り、歩留まりを高めて限界利益を最大化する」取り組みは、強靭な企業体質を作る決定打となります。まずは自社の業務プロセスを細分化し、どこに歩留まりの低下要因が潜んでいるのかを正確なデータで可視化することから始めてみてください。 (出典: 歩留まり と は(Yahoo!ニュース))
毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。
