金属3Dプリンターの真実|方式・価格・強度と現場のリアル【2026年】
設計データを直接金属パーツへと具現化する「金属3Dプリンター(Additive Manufacturing:AM)」は、単なる試作ツールの枠を完全に脱し、航空宇宙や医療、先端自動車産業における最終製品の量産設備として定着しつつあります。従来の切削加工や鋳造では不可能だった複雑な中空格子構造(ラティス構造)や一体成形を実現し、部品点数の削減と劇的な軽量化をもたらす一方で、高額な導入費用や運用コスト、後工程の手間といった現実的な課題も浮き彫りになってきました。
工作機械メーカー各社の開発競争や受託加工サービスの拡充により選択肢が広がる中、現場では「自社導入で採算が合うのか」「切削品と同等の強度は本当に出るのか」という本質的な問いが突きつけられています。本記事では、主要な造形方式の特性から価格相場、強度・材料のリアル、そして失敗しないための選定基準まで、取材現場の知見を交えて客観的に解説します。
📌 【この記事の重要ポイントまとめ】
- 要点1:造形方式(PBF、DED、バインダージェット等)によって得られる精度・速度・強度は根本から異なり、目的に応じた棲み分けが必須。
- 要点2:初期費用は装置本体(数千万円〜数億円)に加え、防爆設備や熱処理炉など付帯設備が総投資額を大きく左右する。
- 要点3:積層造形特有の異方性やポロシティ(微小空隙)を克服するには、適切な後処理(HIP処理等)とDfAM(積層造形特化設計)の習得が不可欠。
【方式別の徹底比較】主要な金属造形技術と失敗しない選定基準
金属積層造形は単一の技術ではなく、熱源や材料の供給形態によって複数の方式に分かれます。それぞれの方式で得意とするワークサイズ、寸法公差、造形速度が大きく異なるため、まずは基本構造の違いを把握することが選定の第一歩となります。
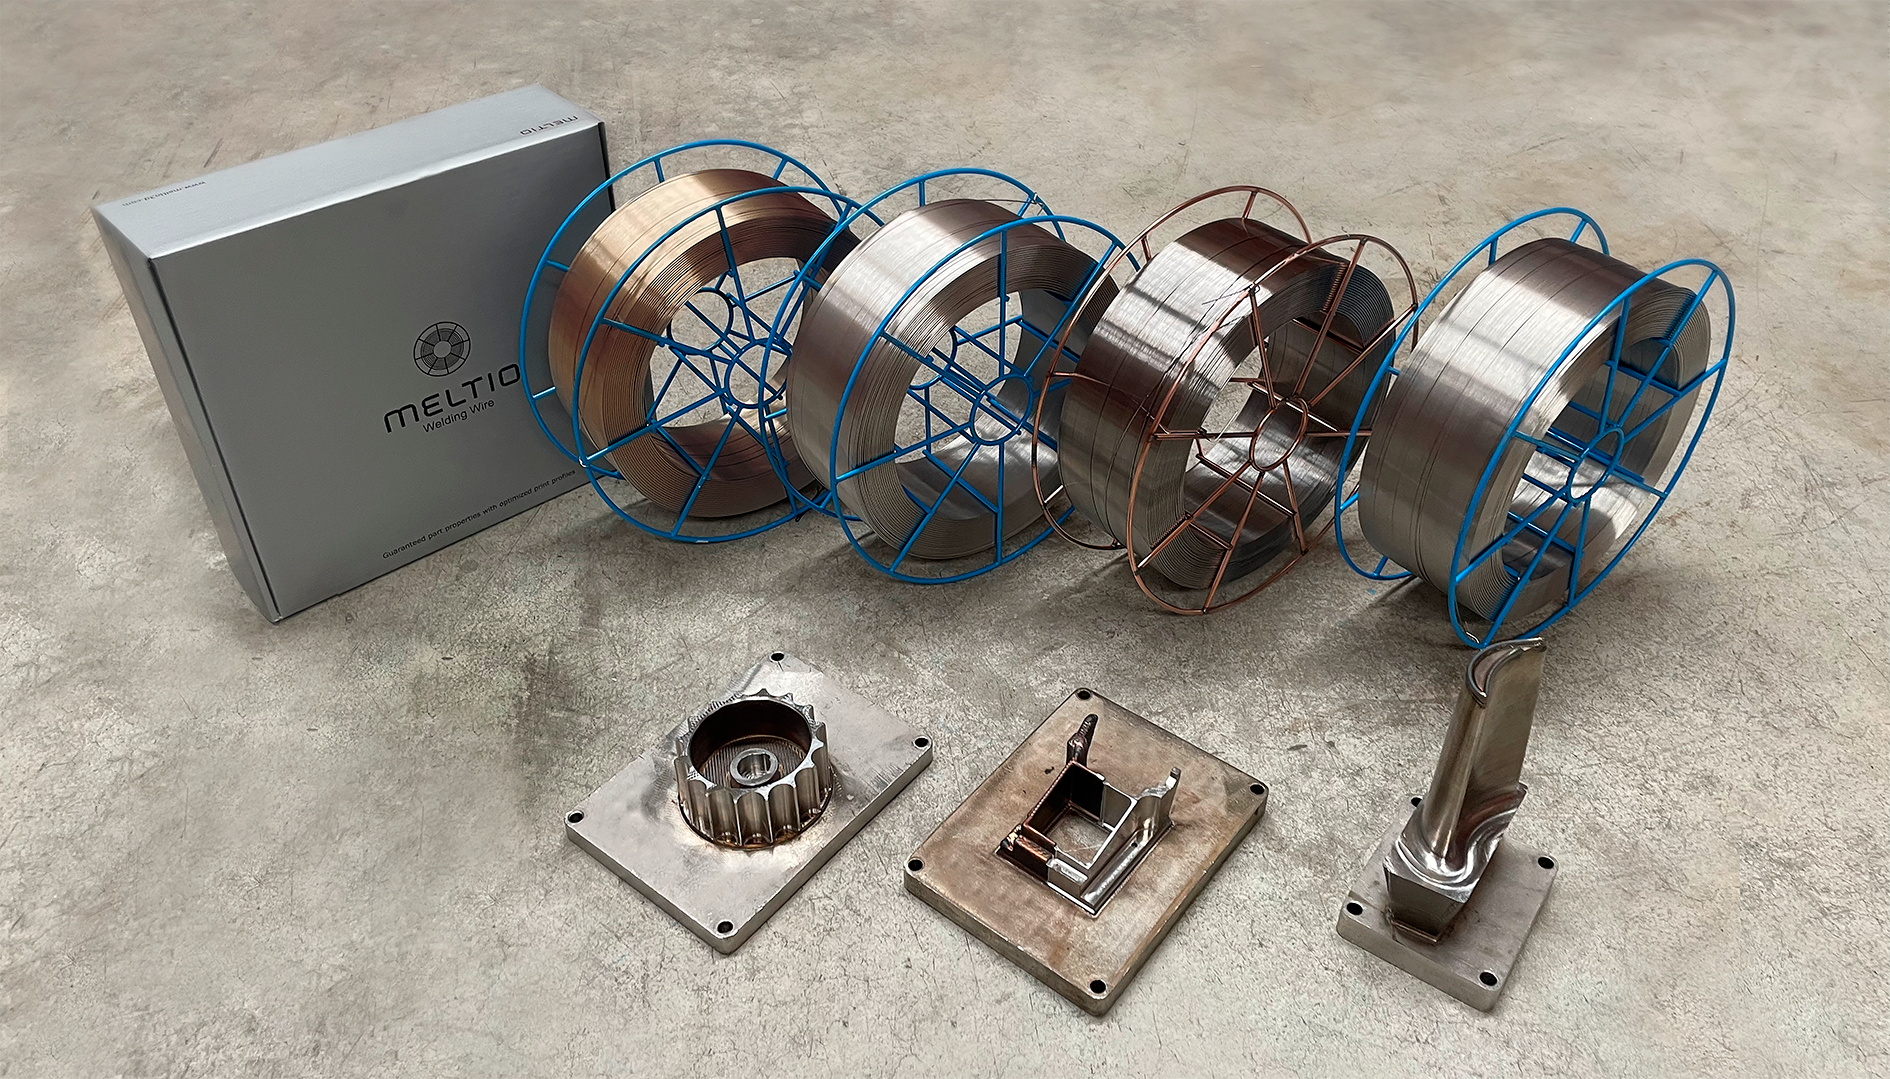
現在、産業界で広く普及しているのは、敷き詰めた金属粉末にレーザーや電子ビームを照射して溶融結合させるパウダーベッドフュージョン方式(PBF)です。微細で複雑な流路構造や高精度な機能部品の造形に最も適しており、航空宇宙や医療分野で圧倒的なシェアを誇ります。一方、ノズルから粉末またはワイヤーを供給しながら局所的にレーザー等で溶融させる指向性エネルギー堆積法(DED)は、大型構造物の高速造形や、摩耗した既存部品の肉盛り補修・コーティング用途で真価を発揮します。
近年量産分野で脚光を浴びているのが、粉末層に結合剤を噴射して固め、後から脱脂・焼結を行うバインダージェッティング(BJM)方式や、金属粉末を練り込んだ樹脂フィラメントを用いる熱溶解積層(FDM)類似方式です。これらは熱変形のリスクを抑えつつ高速造形や低コスト化を狙えるため、中・小ロットの量産試作現場で採用が進んでいます。
| 造形方式 | 詳細・技術的特徴 | 装置価格相場(目安) | 編集部の見解・適した用途 |
|---|---|---|---|
| PBF方式 (粉末床溶融結合) | レーザー/電子ビームで金属粉末を一層ずつ溶融。高密度・超精密造形が可能。 | 5,000万円 〜 2億5,000万円 | 航空宇宙のエンジン部品、医療インプラント、複雑流路を持つ金型インサートに最適。 |
| DED方式 (指向性エネルギー堆積) | 金属粉末/ワイヤーを噴射しながら溶融。造形速度が速く、大型部品に対応。 | 7,000万円 〜 3億円 | 大型タービンブレード、シャフトの肉盛り補修、複合加工機とのハイブリッド運用向け。 |
| バインダージェット方式 (BJM) | 結合剤を噴射して成形後、焼結炉で熱処理。熱応力による反りが極めて少ない。 | 4,000万円 〜 1億5,000万円 | 自動車向け中量産部品や複雑形状のギアなど、多数個取りの量産試作に強み。 |
| FDM類似(金属ペレット/線) (マテリアルジェクション等) | 金属粉末混合樹脂を押出成形後、脱脂・焼結。粉末ハンドリングが不要で安全。 | 1,500万円 〜 4,000万円 | 研究開発現場での初期試作、治工具の内製化などオフィス環境に近い場所での導入向き。 |

導入価格と試作コストの現実|装置本体から受託加工の損益分岐点まで
金属3Dプリンターの導入を検討する企業がつまずきやすい最大の壁が、イニシャルコストとランニングコストの過小評価です。産業用PBF装置の場合、本体価格だけで数千万円からハイエンド機では2億円超に達しますが、実際の総投資額は本体価格の1.3〜1.5倍に膨らむケースが珍しくありません。
装置本体以外に必須となるのが、粉末の爆発・酸化を防ぐための不活性ガス(アルゴン・窒素)供給ライン、防爆仕様の粉末回収機、熱処理炉(残留応力除去用)、そしてベースプレートからワークを切り離すワイヤー放電加工機やバンドソーといった周辺機器です。さらに、オペレーターの安全を確保するための局所排気装置や防護具、材料を保管する恒温恒湿室の整備にも数百万円単位の投資が求められます。
また、金属粉末材料自体のコストも無視できません。一般流通しているステンレス鋼(SUS316L等)で1kgあたり1万〜2万円程度、航空宇宙で多用されるチタン合金(Ti-6Al-4V)やニッケル基超合金(インコネル718等)では1kgあたり4万〜8万円前後に達します。アルミニウム合金(AlSi10Mg等)も粉末の球形度や流動性管理が厳格なため、従来のインゴット材と比べて数倍の材料費がかかります。
こうした多額の固定費を踏まえると、稼働率が年間30%を下回るような試作主体のフェーズでは、自社保有よりも金属3Dプリンター受託加工サービスの活用が圧倒的に合理的です。国内の受託加工事業者(AMビューロー)を利用した場合、チタン製の手のひらサイズ部品であれば1点あたり15万〜40万円程度、納期1〜2週間で高精度な造形品を調達可能です。まずは受託加工で設計ノウハウを蓄積し、月間の造形ボリュームが損益分岐点を超えた段階で実機導入に踏み切るアプローチが堅実と言えます。
切削・鋳造との「強度比較」の真相|異方性と後処理が握る実用性の鍵
「3Dプリントで作った金属部品は強度が劣るのではないか」という懸念は、初期の樹脂プリンターのイメージから生じる誤解の一つです。適切なプロセス管理と後処理を経た金属積層造形品は、鍛造材や切削材と同等、あるいは鋳造材を凌駕する引張強度・降伏強度を発揮します。
金属3Dプリンターでは、レーザー照射によって金属が急速溶融・急速凝固を繰り返すため、結晶粒が極めて微細な組織(セル構造)を形成します。この急冷組織こそが高強度の源泉です。しかし、そこには積層造形特有の「落とし穴」が存在します。
最大の課題は、積層方向(Z軸)と水平方向(XY軸)で機械的性質が異なる異方性と、微小な溶け残りやガス巻き込みによって生じるポロシティ(内部空隙)です。特に繰り返し荷重がかかる環境下では、わずかな内部欠陥が起点となって疲労強度が著しく低下するリスクがあります。
この問題を解消するために不可欠なのが、造形後のHIP処理(熱間等方加圧焼結)です。高温(1,000℃以上)かつ超高圧(100MPa以上)のアルゴンガス環境下で部品を加圧することで、内部のミクロな空隙を完全に圧着・消滅させ、密度99.9%以上の緻密な組織へと均質化させます。医療用のチタン製人工関節や航空機部品の実用化は、このHIP処理と溶体化・時効熱処理技術の確立によって実現しました。

【産業別現場検証】航空宇宙・医療・自動車で起きているパラダイムシフト
金属積層造形の真価は、従来の「設計して、削る」という引き算の工法から、「必要な部分にのみ材料を配置する」という足し算の工法への設計思想の転換にあります。国内外の主要メーカー(EOS、SLM Solutions/ニコン、DMG森精機、松浦機械製作所など)が供給する最新装置を駆使し、各分野で実用化が加速しています。
航空宇宙分野では、米GE・アビエーション社がジェットエンジン用燃料ノズルを金属3Dプリント技術で量産化した事例が広く知られています。従来20個の個別パーツを溶接・ろう付けして組み立てていた構造を1ピースに完全一体化し、部品重量を25%削減、耐久性を5倍に向上させました。ロケットエンジン開発においても、複雑な冷却流路を燃焼室壁面に一体成形することで、開発サイクルの劇的な短縮と打ち上げコストの削減を達成しています。
医療分野におけるブレイクスルーは、患者個別の骨構造に合わせたカスタムインプラントと、骨の生体親和性を高める多孔質構造の同時造形です。チタン合金を用いて骨と結合しやすい多孔質ラティスを表面に形成することで、従来のコーティング処理では得られなかった強固な骨結合を早期に促すことが可能になりました。
自動車産業では、スーパーカーやレーシングカーの足回り部品、ヒートシンクの一体成形から導入が始まりました。さらにトポロジー最適化(構造最適化解析)によって極限まで贅肉を削ぎ落としたアルミニウム製サスペンションアームなど、剛性を維持しながら軽量化を極めるアプローチが次世代EVの航続距離延長に直結する技術として熱い視線を集めています。
一般に知られていない盲点とネットの誤解|「デメリット」を直視する現場のリアル
金属3Dプリンターを巡っては、インターネット上で「どんな形状でもボタン一つで削り出しなしで完成する魔法の機械」という極端な誇張が見受けられます。しかし、製造現場の現実はそれほど甘くありません。実務において直面するデメリットと制約条件を冷静に直視する必要があります。
第一の盲点は、サポート構造の除去と仕上げ加工にかかる膨大な工数です。PBF方式では、造形中の自重による崩れや熱応力による反りを防ぐため、製品部と同じ金属でアンカーのような「サポート」を生成しながら造形します。この強固な金属サポートを造形後に手作業やマシニングセンタで除去しなければならず、入り組んだ内部空間にサポートを付けてしまうと物理的に除去できなくなる事態に陥ります。
第二の課題は、表面粗さ(サーフェスフィニッシュ)です。金属3Dプリント直後の表面は、金属粉末の粒径に依存するため梨地状(Ra 5〜15μm程度)のザラつきが残ります。ベアリング接触面や気密性が求められるシール面、高精度なネジ穴などは、後工程で高精度な切削・研磨加工を行うことが大前提となります。
また、金属3Dプリンター個人向けの幻想についても注意が必要です。樹脂製3Dプリンターが数万円で購入できる時代になり、「個人で金属パーツを自宅プリントできるのか」という関心が高まっています。しかし、可燃性・粉塵爆発のリスクがある金属微粉末の取り扱いや、数千万円クラスの焼結炉・不活性ガス環境が必要である以上、家庭環境での産業用金属造形は法規制・安全面からも非現実的です。個人や小規模工房が金属パーツを製作する場合、前述の受託加工プラットフォームや、樹脂型を用いたロストワックス鋳造を選択するのが極めて現実的な解となります。
【プロの結論】製造業の構造転換と「導入すべき企業・見送るべき企業」の境界線
日本の製造業が長年培ってきた「超精密な金型技術」と「高度な切削加工」は世界最高峰の競争力を誇ります。それゆえに、「従来の切削加工品をそのまま金属3Dプリンターに置き換える」という誤ったアプローチを取ってしまい、「コストが高すぎて使い物にならない」と挫折する企業が後を絶ちません。
金属3Dプリンターは既存の工作機械を淘汰するものではなく、両者の強みを融合させるハイブリッドな補完技術です。成否を分けるのは、積層造形の特性を最大限に引き出す設計手法であるDfAM(Design for Additive Manufacturing)を設計部門が体得できているかどうかにかかっています。
自社導入に踏み切るべき企業、あるいは現時点で見送るべき企業の判断基準は以下の通り明確です。
【自社導入・本格活用を強く推奨する企業】
・航空宇宙、医療、先端半導体製造装置など、軽量化や内部流路構造が製品付加価値に直結する分野のメーカー
・多品種微量生産や超短納期の特注品対応がビジネスモデルのコアであり、金型製作リードタイムをゼロにしたい企業
・設計部門にトポロジー最適化や流体・熱応力シミュレーションを使いこなす人材が揃っている組織
【現時点での実機導入を慎重に見送るべき企業】
・単純な形状の円筒・ブロック形状部品を大量生産しており、既存の旋盤・マシニング加工で十分なコスト競争力がある企業
・既存図面の形状を変えずに「工法置換」だけを狙っている企業(コストが数倍に跳ね上がるため確実に失敗します)
・後工程(熱処理、放電加工、表面仕上げ)の設備や協力工場ネットワークを確保できていない企業
【金属 3d プリンター】に関するよくある質問(FAQ)
Q1:金属3Dプリンターで造形できる主要な金属材料にはどのようなものがありますか?
A1:チタン合金(Ti-6Al-4V等)、アルミニウム合金(AlSi10Mg等)、ステンレス鋼(SUS316L、17-4PH等)、ニッケル基超合金(インコネル718/625等)、コバルトクロム合金、マルエージング鋼、純銅・銅合金など多岐にわたります。近年は熱伝導率に優れた純銅や耐熱性の高い難削材の造形技術が飛躍的に向上しています。
Q2:試作品を1個だけ作りたい場合、自社導入と受託加工のどちらを選ぶべきですか?
A2:受託加工(AMビューロー)の利用を強く推奨します。装置導入には数千万円以上の初期投資と安全設備が必要ですが、受託加工であればデータ入稿から最短数日で完成品が手元に届き、初期費用を最小限に抑えながら材料物性や精度の事前検証が可能です。
Q3:金属粉末の取り扱いで特に注意すべき安全管理上のリスクは何ですか?
A3:アルミニウムやチタンなどの微細粉末は可燃性であり、空気中の酸素と静電気によって「粉塵爆発」を引き起こす危険性があります。そのため、作業エリアの防爆仕様化、作業者のアース接地・導電性安全靴の着用、不活性ガスパージ、HEPAフィルター付き湿式防爆集塵機の設置など、労働安全衛生法および消防法に準拠した厳格な安全対策が義務付けられます。
まとめ:今後の動向と失敗しないための判断基準
金属3Dプリンターは、従来の加工技術の限界を突破し、製品性能を根本から引き上げる強力なイノベーションエンジンです。しかしその導入には、装置価格だけでなく付帯設備や安全管理、そして何より「積層造形のためにゼロから設計し直す」という設計思想のパラダイムシフトが求められます。
まずは受託加工サービスを活用して実際の造形精度や後処理の工感を掴み、自社製品の中で「一体成形による部品点数削減」や「トポロジー最適化による軽量化」が劇的な付加価値を生むコアコンポーネントを特定すること。この段階的なアプローチこそが、投資リスクを最小限に抑え、次世代のモノづくり競争力を獲得するための最も確実な道筋となります。 (出典: 金属 3d プリンター(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
