治具とは?工具や金型との違いから種類・導入メリットまで徹底解説
製造現場やものづくりの解説記事で頻繁に目にする「治具(じぐ)」という言葉。機械加工や組み立てライン、検査工程において欠かせない存在でありながら、業界未経験者や新入社員にとっては「工具や金型と何が違うのか」「具体的にどんな役割を果たしているのか」が直感的に分かりにくい道具の代表格です。
現場の職人が「治具さえしっかり作れば仕事の8割は終わったようなものだ」と語る通り、治具は製品の加工精度を担保し、作業スピードを劇的に引き上げる中核的なキーデバイスです。本記事では、治具の語源や英語表記といった基礎知識から、工具・金型との決定的な違い、現場で多用される主要な種類、設計時の注意点まで、製造現場の実務視点を交えて詳しく紐解きます。
📌 【この記事の重要ポイントまとめ】
- 要点1:治具(英語:Jig)とは、加工物(ワーク)を正確に位置決め・固定し、工具の動作を案内するための補助器具。
- 要点2:工具は「直接削る・締める道具」、金型は「材料を変形・成形する型」であり、治具は「加工精度と再現性を高める保持・案内具」として明確に区別される。
- 要点3:適切な治具の導入により、作業者の熟練度に依存しない品質安定化、段取り時間の大幅削減、作業安全性の確保が同時に実現する。
【基礎知識】治具の語源と英語表記|製造業を支える「Jig」の本質
「治具」という漢字表記を見て、日本古来の伝統的な道具を連想する方も少なくありません。しかし実際には、英語の「Jig(ジグ)」という単語に対して明治期から昭和初期にかけて当てられた借字(当て字)が定着したものです。
技術英語におけるJigは、本来「ドリルなどの切削工具を目的の位置へ正確に案内(ガイド)する器具」を指します。一方、工作物を固定・保持する器具は英語圏では「Fixture(フィクスチャ)」と呼び分けられるケースが一般的です。しかし日本の製造現場では、工作物の位置決め・締め付け固定を行う機構と工具案内機構を一体化した器具全般を総称して「治具」と呼ぶ慣習が広く根付いています。
また、現場では切削工具や測定具と合わせて「治工具(じこうぐ)」と一括りに呼ばれる場面も目立ちます。治工具という大枠のカテゴリーの中に、作業を補助する「治具」と、直接加工を行う「工具」が内包されていると理解すると構造がすっきりと整理できます。
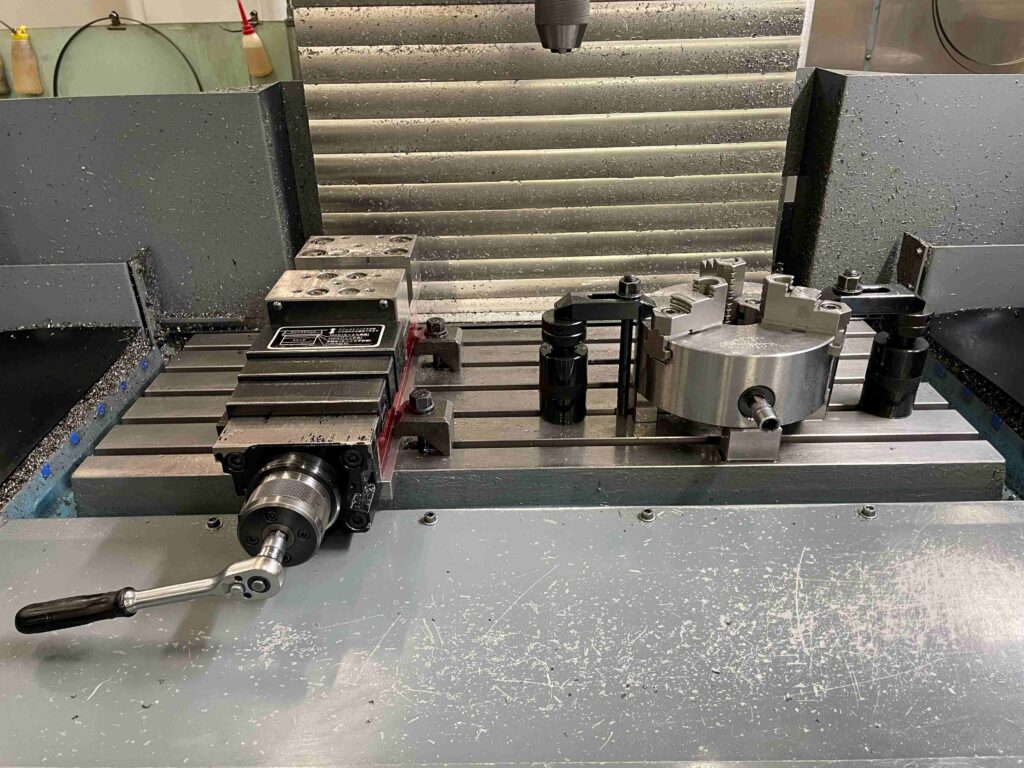
【徹底比較】治具・工具・金型の決定的な違いと役割の境界線
製造業の初心者が最も混同しやすいのが「治具」「工具」「金型」の3つの概念です。それぞれの機能と役割の違いを把握することは、図面指示や作業指示書を正しく読み解くための第一歩となります。
決定的な違いは「工作物(ワーク)に対して直接何を行うか」という点にあります。工具は対象物を切削・研削・締結するために直接力を加える刃物やハンドツールです。金型は溶けた金属・樹脂を流し込んだり、高圧でプレスしたりして目的の立体形状そのものを転写・成形するための型を指します。これらに対し、治具は工作物を決められた位置に狂いなく保持し、加工や組み立ての再現性を担保する「黒子役」の補助具です。
| 区分 | 主な役割・機能 | 代表例・具体物 | 製造現場における位置付け |
|---|---|---|---|
| 治具(Jig) | ワークの位置決め・クランプ固定・工具の案内 | ドリルジグ、溶接クランプ治具、検査用受け治具 | 品質の均一化と属人化解消を担うサポート装置 |
| 工具(Tool) | ワークに直接接触し、切削・研削・変形・締結を行う | エンドミル、ドリル刃、バイト、スパナ、ドライバー | 加工アクションそのものを実行する主役の道具 |
| 金型(Die / Mold) | 素材に形状を転写し、目的の立体形状を一括成形する | 射出成形金型、プレス絞り金型、ダイカスト金型 | 大量生産を前提とした形状生成用の母型 |
このように並べて比較すると、治具は「工具が正しい軌道で加工できるように支え、金型から取り出された部品を次工程で精密に組み立て・検査するための架け橋」として機能している実態が浮き彫りになります。
【種類と具体例】現場で活躍する主要な治具一覧と作業効率化のメカニズム
治具は加工のフェーズや目的によって多種多様な形態に分かれます。現場で日常的に運用されている代表的な4つの治具と、その具体的な役割は以下の通りです。
1. 加工治具(切削・穴あけ治具)
フライス盤、マシニングセンタ、ボール盤などで金属や樹脂を切削する際に使用します。代表例である「ドリルジグ」は、穴あけ位置に焼き入れ鋼で作られた「ブシュ」と呼ばれるガイド穴を配置し、ケガキ作業なしで誰でも図面通りの位置・深さに垂直な穴をあけられるように設計されています。
2. 位置決め治具・組立治具
複数のパーツをネジ止め・圧入・接着する際、部品同士の相対的な位置関係を瞬時に固定するための治具です。部品を治具の凹凸やピンに突き当てるだけで所定の寸法に収まるため、ノギスで測りながら微調整する手間がゼロになります。
3. 溶接治具
溶接作業では、アーク熱による金属の熱膨張と冷却収縮に伴い、溶接歪み(ひずみ)や反りが発生します。溶接治具は強力なトグルクランプや油圧・空圧シリンダーで母材を強固に拘束し、熱変形を物理的に抑え込みながら狙った幾何公差内に製品を収める役割を果たします。
4. 検査治具(測定治具・ポカヨケ治具)
完成品や中間品が公差内に収まっているかを瞬時に判定するための治具です。三次元測定機に頼らずとも、ワークを治具にセットしてピンが通るか(Go/No-Go判定)、ダイヤルゲージの針が許容範囲に収まるかを目視で即座に判別できます。逆向きや表裏違いでセットすると治具に物理的にハマらない「ポカヨケ(誤品混入・誤作業防止)」の仕組みが組み込まれるケースも定番です。

【実態検証】治具を導入するメリットと現場のリアルな作業改善データ
製造現場において多額の予算や工数を投じてまで治具を設計・製作する理由は、単なる作業の補助にとどまらない圧倒的な費用対効果があるからです。大手自動車部品メーカーや精密機器サプライヤーの工程改善データによると、専用治具の導入によって得られる成果には明確な数値的裏付けが存在します。
最大のメリットは「作業時間の短縮と段取り替えの効率化」です。従来、職人が工作物をバイスに挟み、ダイヤルゲージを当てて数分がかりで行っていた平行出し・芯出し作業が、位置決めピンを備えた専用治具を用いることで作業時間を70%〜90%削減できた事例は珍しくありません。
さらに重要なのが「作業の標準化と脱・属人化」です。熟練技能者の勘やコツに頼っていた複雑な曲面パーツの位置合わせを治具化することで、入社初日の作業者でもベテランと同等の寸法精度(リピート精度)で加工・組み立てが可能になります。これにより、現場の教育コストが大幅に圧縮され、不良品発生率(歩留まりロス)を極限まで低減させるサイクルが確立されます。
加えて、作業者がワークを手で直接押さえる危険な作業を排除できるため、巻き込まれ事故や切削油・バリによる怪我を防止する労働安全衛生上の防壁としても機能します。
【盲点と失敗例】治具設計のポイントと内製・外注の最適な判断基準
一方で、治具は「作れば必ず生産性が上がる」という単純なものではありません。設計思想を誤ると、かえって使いにくくなり現場で放置される「タンスの肥やし治具」になってしまうリスクを孕んでいます。
治具設計においてプロが徹底している基本原則が「3-2-1の法則(定点位置決め)」です。物体が空間内で自由に動く6つの自由度(直進3方向・回転3方向)を、適切な3点・2点・1点の基準接触面で拘束することで、過剰拘束(ガタつきや変形の原因)を防ぎ、常に同じ位置へ確実にワークを着座させます。
また、切削屑(切粉)の逃げ場をあらかじめ考慮した設計(切粉溜まりの排除やエアーブロー用スリットの配置)が施されていないと、挟まったゴミによって位置ズレを起こし、治具自体が不良品を生み出す発生源になりかねません。
【プロの結論】治具の内製化と外注化を見極める選定基準
治具の調達において、自社の工作機械で内製すべきか、専門の治具メーカーや部品加工プラットフォームへ外注すべきかは、以下の判断基準で切り分けられます。
【内製に適しているケース】
・生産ラインの立ち上げ初期で、現場の試行錯誤に伴う設計変更が頻繁に発生する。
・社内に汎用フライス盤や3Dプリンターがあり、簡易治具を即日〜数日で試作したい。
・社外秘の独自ノウハウや製品形状が含まれており、機密保持を最優先したい。
【外注に適しているケース】
・ミクロン単位の幾何公差や焼き入れ鋼の研削加工など、自社の設備能力を超える高精度が求められる。
・量産ライン向けで年間数十万サイクルの耐久性(耐摩耗性)が必要であり、専門的な熱処理・表面処理が不可欠。
・自社の設計リソースや加工現場が量産品の対応で逼迫しており、治具製作に工数を割けない。
2026年現在のものづくり現場では、樹脂製3Dプリンターを用いた「プロトタイプ治具の迅速な社内検証」と、金属切削による「最終量産治具の外注製作」を組み合わせたハイブリッド運用が標準的なベストプラクティスとして定着しています。

【治具とは】に関するよくある質問(FAQ)
Q1:クランプやバイス(万力)単体も治具と呼べますか?
A1:市販の汎用バイスやクランプそのものは単なる「固定具(保持具)」として扱われます。ただし、そのバイスの口金部分に対象ワーク専用の形状を削り出した「専用口金」を取り付け、位置決めと固定を一体化させた状態になれば立派な「専用加工治具」として分類されます。
Q2:治具を1台製作するのにかかる費用の相場はどれくらいですか?
A2:構造や材質によって大きく異なります。3Dプリンターで製作する樹脂製の位置決め治具であれば数千円〜数万円程度ですが、焼き入れ鋼を精密研削したマシニングセンタ用加工治具や大型溶接治具の場合、設計費込みで30万円〜150万円以上になるケースもあります。生産数量と削減できる作業時間から逆算した投資対効果(ROI)の試算が不可欠です。
Q3:治具の耐用年数やメンテナンス頻度はどの程度考慮すべきですか?
A3:ワークと接触する基準ピンやガイドブシュは摩擦によって徐々に摩耗します。量産ラインでは「1万ショットごとの寸法点検」「摩耗部品のカートリッジ式交換構造」などを設計段階で盛り込み、定期的な校正と部品交換を行う運用が一般的です。
まとめ:品質と生産性を両立させるための治具活用戦略
治具とは、単なる作業の補助金具ではなく、「職人の高度な技術とノウハウを物理的な構造へと落とし込み、誰でも均一な品質を出せるようにする再現性装置」です。
工具や金型との境界線を正しく理解し、自社の製造ラインにおけるボトルネック(時間のかかる段取り、不良の出やすい手作業、危険な保持動作)を特定した上で適切な治具を投入すること。これこそが、人手不足が深刻化する製造業において生産性を飛躍的に高める最も堅実なアプローチとなります。日々の現場観察を通じて、まずは小さな位置決め治具の改善から着手してみてはいかがでしょうか。 (出典: 治 具 と は(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
